Artykuł sponsorowany
Profil, grubość stali i spoiny — co naprawdę ogranicza żywotność przedłużek wideł
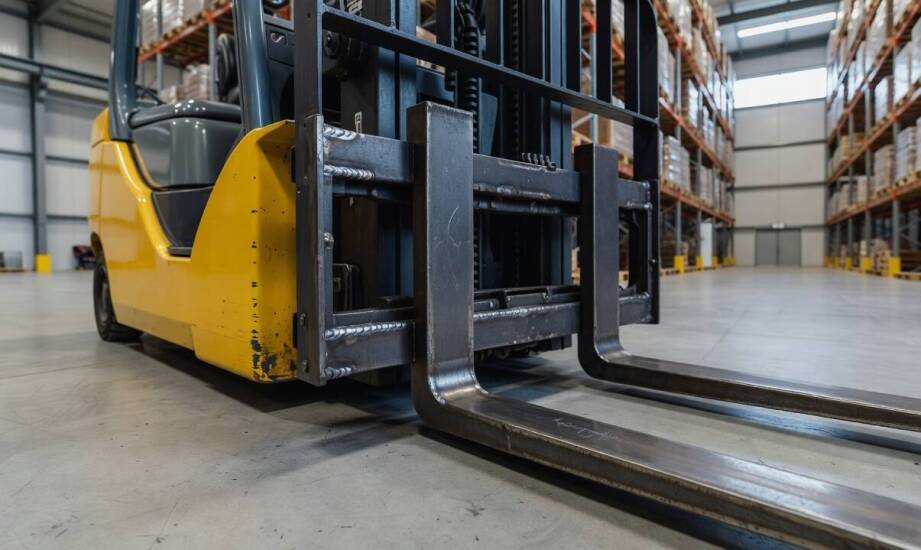
Wydłużenie przestrzeni roboczej standardowego wózka widłowego pozwala bezpiecznie manipulować nietypowymi ładunkami. W magazynach produkcyjnych operatorzy codziennie korzystają z dodatkowego osprzętu, przenosząc długie profile stalowe, płyty czy wielkogabarytowe konstrukcje. Elementy te nieustannie pracują pod zmiennym obciążeniem podczas powtarzających się cykli podnoszenia, opuszczania i dynamicznych manewrów skrętnych. Sama deklarowana nośność czy bazowa długość nakładek to zbyt mało, aby zagwarantować ciągłość procesów logistycznych. Słabszy materiał traci swoją geometrię już po kilkuset godzinach intensywnej eksploatacji. Kluczowa staje się jakość użytej stali, specyfikacja techniczna blachy oraz sama budowa profilu.
Granica plastyczności stali a wybór profilu
Podstawowym parametrem decydującym o trwałości osprzętu jest gatunek zastosowanego stopu. Stal konstrukcyjna S355 charakteryzuje się minimalną granicą plastyczności na poziomie 355 MPa dla określonych wariantów i grubości, co pozwala utrzymać pierwotny kształt znacznie dłużej niż w przypadku popularnej stali S235. W tańszych rozwiązaniach graniczna wartość wynosi minimum 235 MPa. Wyższe parametry wytrzymałościowe bezpośrednio zmniejszają ryzyko powstawania trwałych odkształceń, zwłaszcza gdy przedłużki wideł do wózka widłowego przyjmują silne uderzenia boczne lub punktowe naciski od towarów o nieregularnym kształcie. Zależnie od obciążeń roboczych, producenci stosują ścianki o grubości od 6 milimetrów dla lżejszych zastosowań, aż do 8 milimetrów przy obsłudze ciężkiego przemysłu.
Zastosowany kształt determinuje ostateczne zachowanie nakładki pod ciężarem towaru. Modele wykonane z profilu zamkniętego tworzą sztywną tuleję otaczającą bazowe ramię ze wszystkich stron. Zamknięta konstrukcja równomiernie rozkłada naprężenia skrętne wzdłuż całego elementu, uodparniając materiał na miejscowe wgniecenia. Alternatywny profil otwarty przypomina kształtem literę U. Waży mniej i ułatwia szybki montaż, ale przy obciążeniu brzeżnym znacznie szybciej ulega nieodwracalnym deformacjom.
Precyzyjne wytyczne określają warunki bezpiecznego zestawienia obu elementów. Zgodnie z rygorystycznymi wymaganiami normy ISO 13284, oryginalne widły muszą podpierać co najmniej 60 procent całkowitej długości założonej przedłużki. Zasada ta obowiązuje bezwzględnie, niezależnie od grubości blachy roboczej. Zignorowanie tego technicznego wymogu przesuwa środek ciężkości i radykalnie zwiększa dźwignię, co w skrajnych sytuacjach grozi przełamaniem mechanizmu nośnego.
Miejsca najszybszego zużycia i sygnały diagnostyczne
Ekstremalne siły działające na stal podczas pracy dwuzmianowej najszybciej degradują ściśle określone strefy. Zużycie ścierne i zmęczeniowe postępuje systematycznie na spoinach łączących poszczególne płaskowniki, w narożach wewnętrznych oraz na górnych powierzchniach nośnych. Dolna część wsuwanego elementu ulega intensywnemu tarciu przy każdym kontakcie z posadzką, asfaltem oraz podczas obsługi ciasnych gniazd regałowych. Podobnie jak w przypadku oceny wideł bazowych, ubytki materiałowe wymagają regularnego monitorowania.
Mikropęknięcia spawalnicze tworzą się pod wpływem długotrwałych drgań i powtarzalnych uderzeń. Początkowa faza destrukcji spoiwa pozostaje praktycznie niewidoczna dla operatora. Wnikliwa kontrola osiowości przed rozpoczęciem zmiany często ujawnia pierwsze problemy strukturalne. Rozjechanie płaszczyzn roboczych sygnalizuje przeciążenie układu lub wyrobienie sworzni blokujących. Wybrzuszenia blachy, skrzywienia boczne i opór przy nakładaniu profilu stanowią bezwzględny powód do wycofania sprzętu. Bagatelizowanie takich symptomów prowadzi bezpośrednio do pęknięcia podczas transportu ładunku. Systematyczne przeglądy połączeń spawanych zapobiegają niebezpiecznym incydentom na hali produkcyjnej.
Ostateczna żywotność wyposażenia zależy od powiązania parametrów technicznych i właściwej praktyki magazynowej. Trwałość to wynik dopasowania grubości blachy, odpowiedniej granicy plastyczności oraz poprawnie wyliczonego podparcia. Dobierając osprzęt do floty wózków, specjaliści ze spółki EURO-CZĘŚCI WÓZKI WIDŁOWE z Gliwic zawsze uwzględniają bazowy model pojazdu i specyfikę docelowych operacji. Prawidłowo skompletowany układ zachowuje stabilność konstrukcyjną przez lata, ograniczając kosztowne przestoje procesów logistycznych.
Kategorie artykułów
Polecane artykuły

Kluczowe elementy testamentu i ich prawne znaczenie

Od bulionu po dodatki — co naprawdę różni miski ramenu w lokalnej ofercie

Wybór odpowiednich zawiasów do mebli – kluczowe aspekty
